




随机
-
 锂电池涂布机磁传动张力波动:一次现场排查实录 2026/09/16
晚上九点,苏州某锂电厂涂布车间,涂布机机台报警灯闪个不停。张力仪曲线像心电图一样上下跳,基频±5N的波动,极片走起来忽紧...
-
 PCB蚀刻线磁性联轴器:酸碱雾气下的隔离传动... 2026/09/16
"我们这条蚀刻线的泵,机械密封三个月就漏一次,漏出来的药液滴到PCB板上就是一批报废,怎么办?" 这是去年东莞一家PCB厂的...
-
 光伏串焊机为什么改用磁力轮?一条产线的改造... 2026/09/16
直接说结论:光伏串焊机改用磁力轮,不是为了赶时髦,是被皮带磨损逼出来的。 我们去年给江苏一家组件厂改了一条1GW串焊机产...
-
 涂布机磁传动辊筒同步:三个容易被忽略的调试... 2026/09/16
凌晨两点的涂布车间,空调风呼呼吹着,老周蹲在第三根辊筒旁边拿百分表打跳动,眉头拧成了麻花。这台涂布机磁传动系统换了联...
-
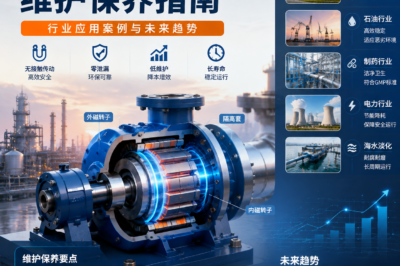 磁传动设备维护保养指南:行业应用案例与未来... 2026/09/16
磁传动设备维护保养在现代工业中占据着越来越重要的地位。随着制造业对密封性、可靠性和能效要求的不断提升,以磁力泵、磁...
锂电池涂布机磁传动张力波动:一次现场排查实录
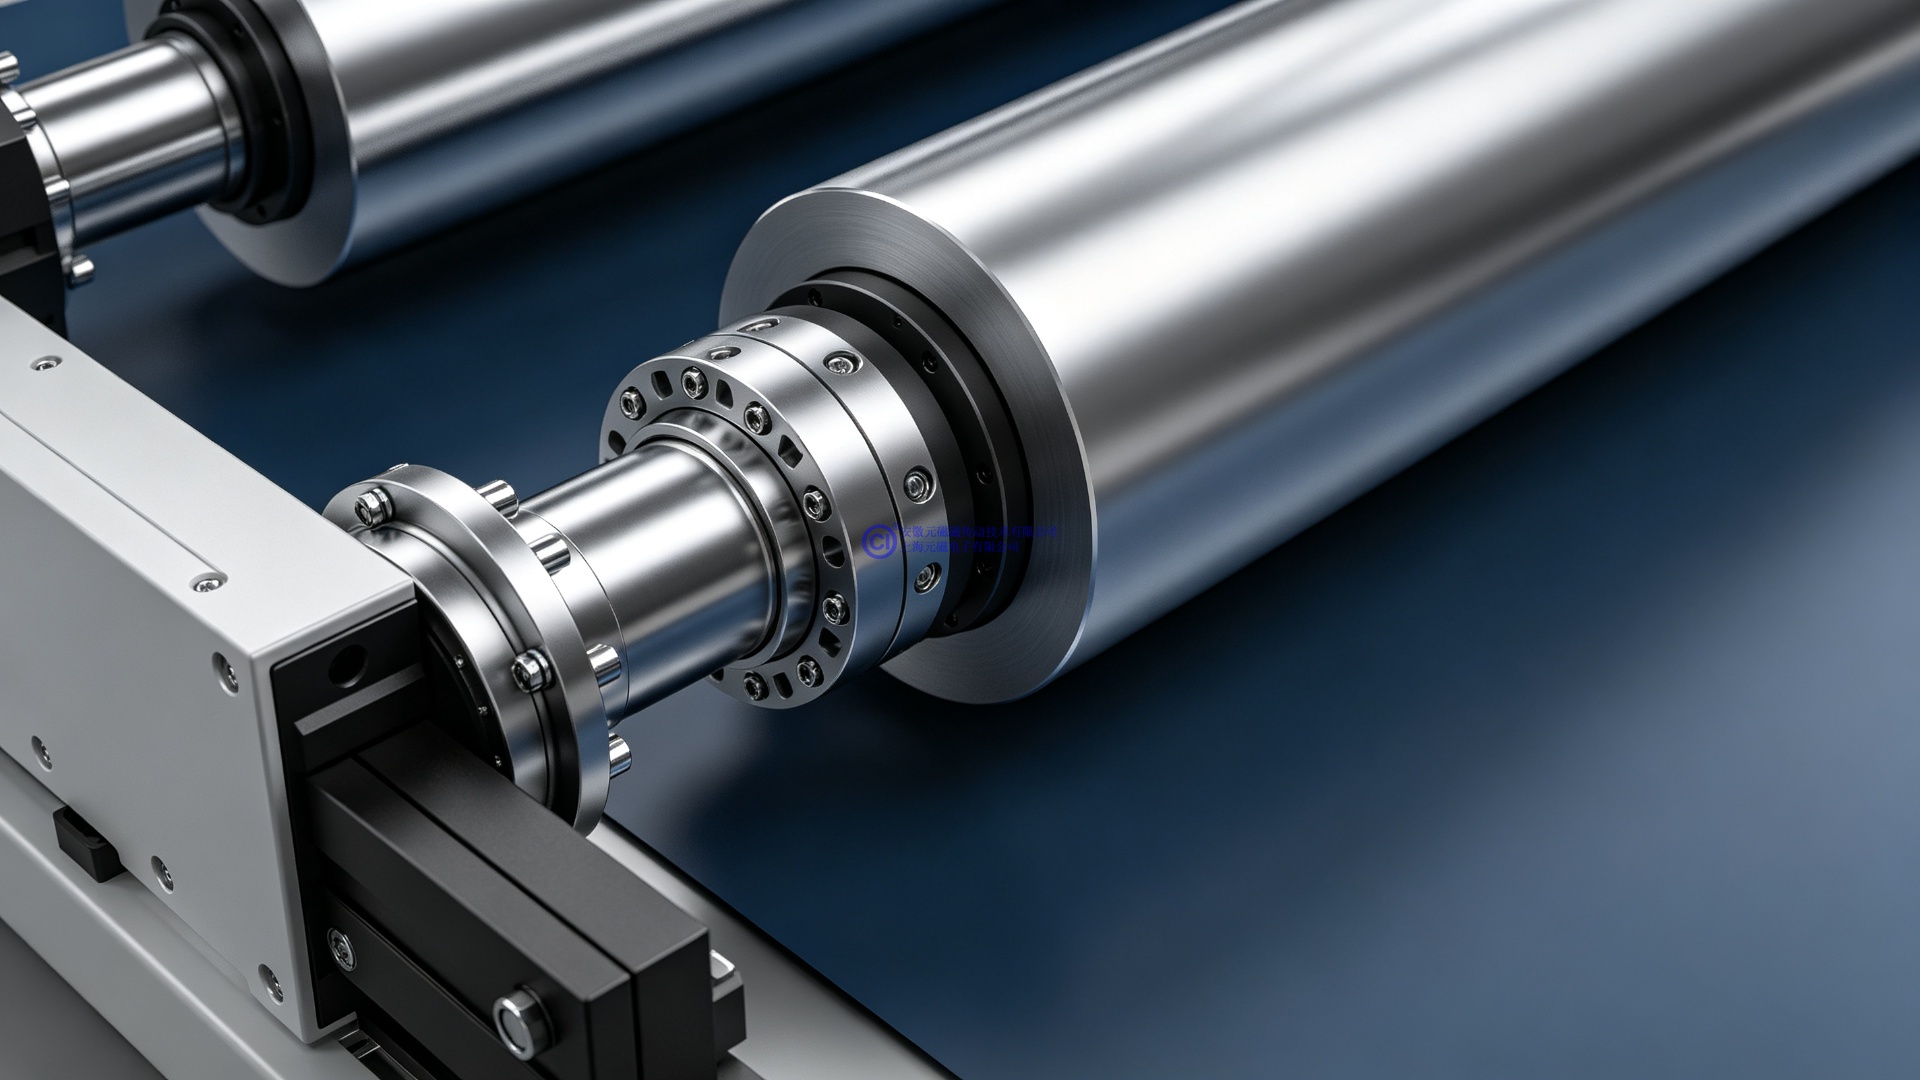
晚上九点,苏州某锂电厂涂布车间,涂布机机台报警灯闪个不停。张力仪曲线像心电图一样上下跳,基频±5N的波动,极片走起来忽紧忽松,涂布厚度偏差已经超出工艺窗口。当班班长急得打电话过来,说再调不好明天这卷料又要报废。
我们赶过去的时候是晚上十点。锂电池涂布机磁传动系统跑了快一年,之前一直好好的,这三天突然开始飘。这种”用着用着就出问题”的故障,比新机调试还棘手。
第一天:先怀疑机械部分
到现场先跑了一遍常规检查。
放卷辊、收卷辊的磁粉制动器张力是否正常?测了一下,磁粉制动器输出张力稳定在设定值的±0.3N以内,没问题。导辊轴承有没有异响?手动盘车,四个导辊转动都顺滑,没有卡顿。涂布辊自身跳动?打表测了0.02mm,在合格范围内。
机械部分查完,没找到明显问题。当天收工的时候班长说,是不是张力控制器参数跑了?我们看了PLC记录,参数没动过,还是三个月前校准的那组。
第一天排查,一无所获。
第二天:盯数据找规律
第二天我们把张力记录仪接到机台上,连续跑四个小时,把波动曲线录下来。
曲线看下来有个规律:开机前30分钟,张力波动在±1.5N,还算正常。跑过两个小时之后,波动逐渐变大,到第三个小时峰值冲到±5N。而且波动频率和涂布辊转速对应不上,不是辊筒偏心引起的周期性波动。
这个”越跑越差”的特征,我们第一反应是温升问题。锂电涂布车间环境温度23℃,但机台旁边因为烘干烘箱散热,涂布辊附近实际温度有35℃。如果磁联轴器内部因为涡流或者磁滞损耗发热,温度升高之后永磁体磁通量下降,输出扭矩就会衰减,张力控制自然跟着飘。
我们用红外测温枪测了一下磁联轴器外壳表面温度。开机两小时后,外壳已经到62℃。按设计,表面温度超过55℃就该报警了。
问题方向找到了:同轴磁力传动的磁转子温升导致扭矩衰减。
第三天:定位根因
为什么这台机器温升突然变高?之前跑了一年都没事。
拆开磁联轴器检查,发现隔离套内壁有一层黄褐色的附着物。这东西不是药液,是涂布车间的有机溶剂挥发物冷凝在隔离套外面,加上车间湿度大,形成了一层导电膜。
锂电池涂布机磁传动的隔离套一般用非磁不锈钢或者钛合金,正常情况下涡流损耗很小。但隔离套表面如果附着了导电污染物,相当于额外增加了一层涡流发热体。转速30m/min换算下来,涂布辊线速度大概25m/min,频率不算高,但连续跑两三个小时,热量累积下来就很可观。
用酒精把隔离套表面擦干净之后,重新装配开机。跑了三个小时,外壳温度稳定在46℃,张力波动回到±1.2N以内。
后续的预防措施
问题解决了,但不能只治标。我们跟厂里定了几条预防措施:
- 每周用无尘布蘸酒精擦拭一次磁联轴器隔离套外表面
- 在磁联轴器位置加一个微型温度传感器,超过55℃自动降速
- 涂布车间排风口调整方向,减少有机溶剂雾气直接飘到传动位置
一点经验
做锂电池涂布的都知道,张力控制就是生命线。±1N的波动,反映到极片涂布厚度上就是±0.5μm的偏差,电池容量一致性直接受影响。磁传动系统因为无接触、无磨损,本来是替代传统机械传动的好方案,但如果忽视了温升和污染这两个变量,再好的产品也会掉链子。
现场排查就是这样,有时候答案不在你一开始怀疑的地方。机械部分查完查电气,电气查完查环境,环境查完才发现是一层肉眼可见的附着物。下次遇到类似”用着用着就出问题”的故障,多盯着温度曲线看两眼,往往能少走弯路。


您好!请登录
合作网站快捷登录:已有0评论
购物盒子