

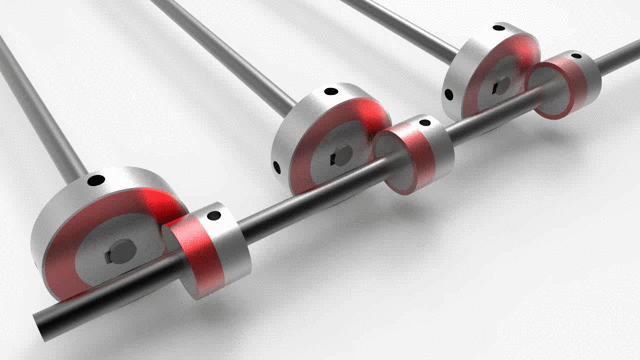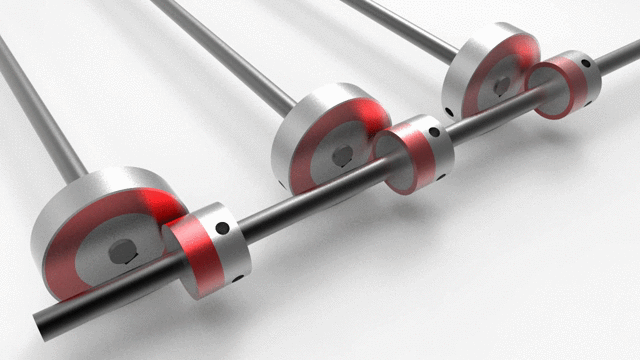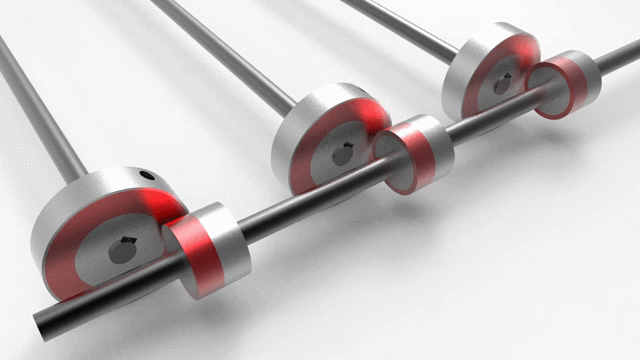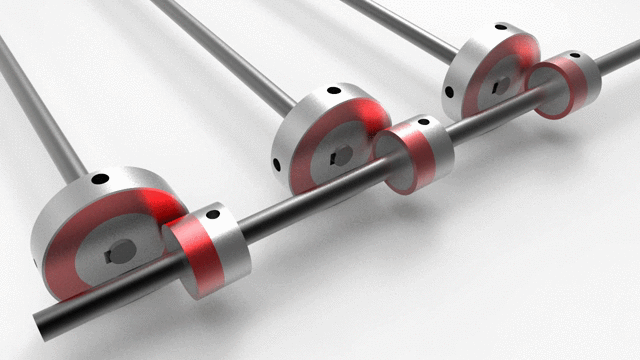




随机
-
 光伏串焊机为什么改用磁力轮?一条产线的改造... 2026/09/16
直接说结论:光伏串焊机改用磁力轮,不是为了赶时髦,是被皮带磨损逼出来的。 我们去年给江苏一家组件厂改了一条1GW串焊机产...
-
 涂布机磁传动辊筒同步:三个容易被忽略的调试... 2026/09/16
凌晨两点的涂布车间,空调风呼呼吹着,老周蹲在第三根辊筒旁边拿百分表打跳动,眉头拧成了麻花。这台涂布机磁传动系统换了联...
-
 磁传动设备维护保养指南:行业应用案例与未来... 2026/09/16
磁传动设备维护保养在现代工业中占据着越来越重要的地位。随着制造业对密封性、可靠性和能效要求的不断提升,以磁力泵、磁...
-
 磁传动维护保养手册:磁齿轮与磁力泵典型故障... 2026/09/16
磁传动设备在现代工业中扮演着至关重要的角色,尤其是在化工、制药、半导体及核电等对密封性要求极高的领域。与传统机械密...
-
 平面磁力传动、磁力轮、同轴磁力传动怎么选?... 2026/09/15
同样是磁传动,平面磁力传动、磁力轮与同轴磁力传动在结构、扭矩、密封性和成本上差异很大。选错类型轻则浪费成本,重则无法...
光伏串焊机为什么改用磁力轮?一条产线的改造记录
直接说结论:光伏串焊机改用磁力轮,不是为了赶时髦,是被皮带磨损逼出来的。
我们去年给江苏一家组件厂改了一条1GW串焊机产线,原来用同步皮带传定位机构,三个月换了四次皮带,每次换完要重新校准定位精度,一天产能就这么没了。换完磁力轮之后跑了八个月,维护记录上只动过一次,还是例行检查。
这条改造记录值得拿出来说说,中间踩的坑不少。
为什么是串焊机最先扛不住
光伏串焊机的工位排布很密,从焊带拉伸、电池片定位到焊接、出料,一共十来个工位,每个工位都要精确定位。原来用同步皮带,问题集中在两个地方。
一个是皮带伸长。跑起来速度30m/min,每天22小时运转,皮带用两个月就拉长1~2mm,定位精度从±0.15mm掉到±0.3mm,电池片偏移导致虚焊率上升。另一个是粉尘。串焊工位有焊锡烟和助焊剂挥发物,落在皮带和带轮之间,磨损更快,噪音也大。
厂务那边算了一笔账:每条线每年换皮带+校准人工,加上停机损失,成本超过8万块。磁力轮一套下来不到6万,两年就能回本。
改造方案怎么定的
原来的定位机构是直线模组加同步带,要改成磁力轮驱动,有两种思路。
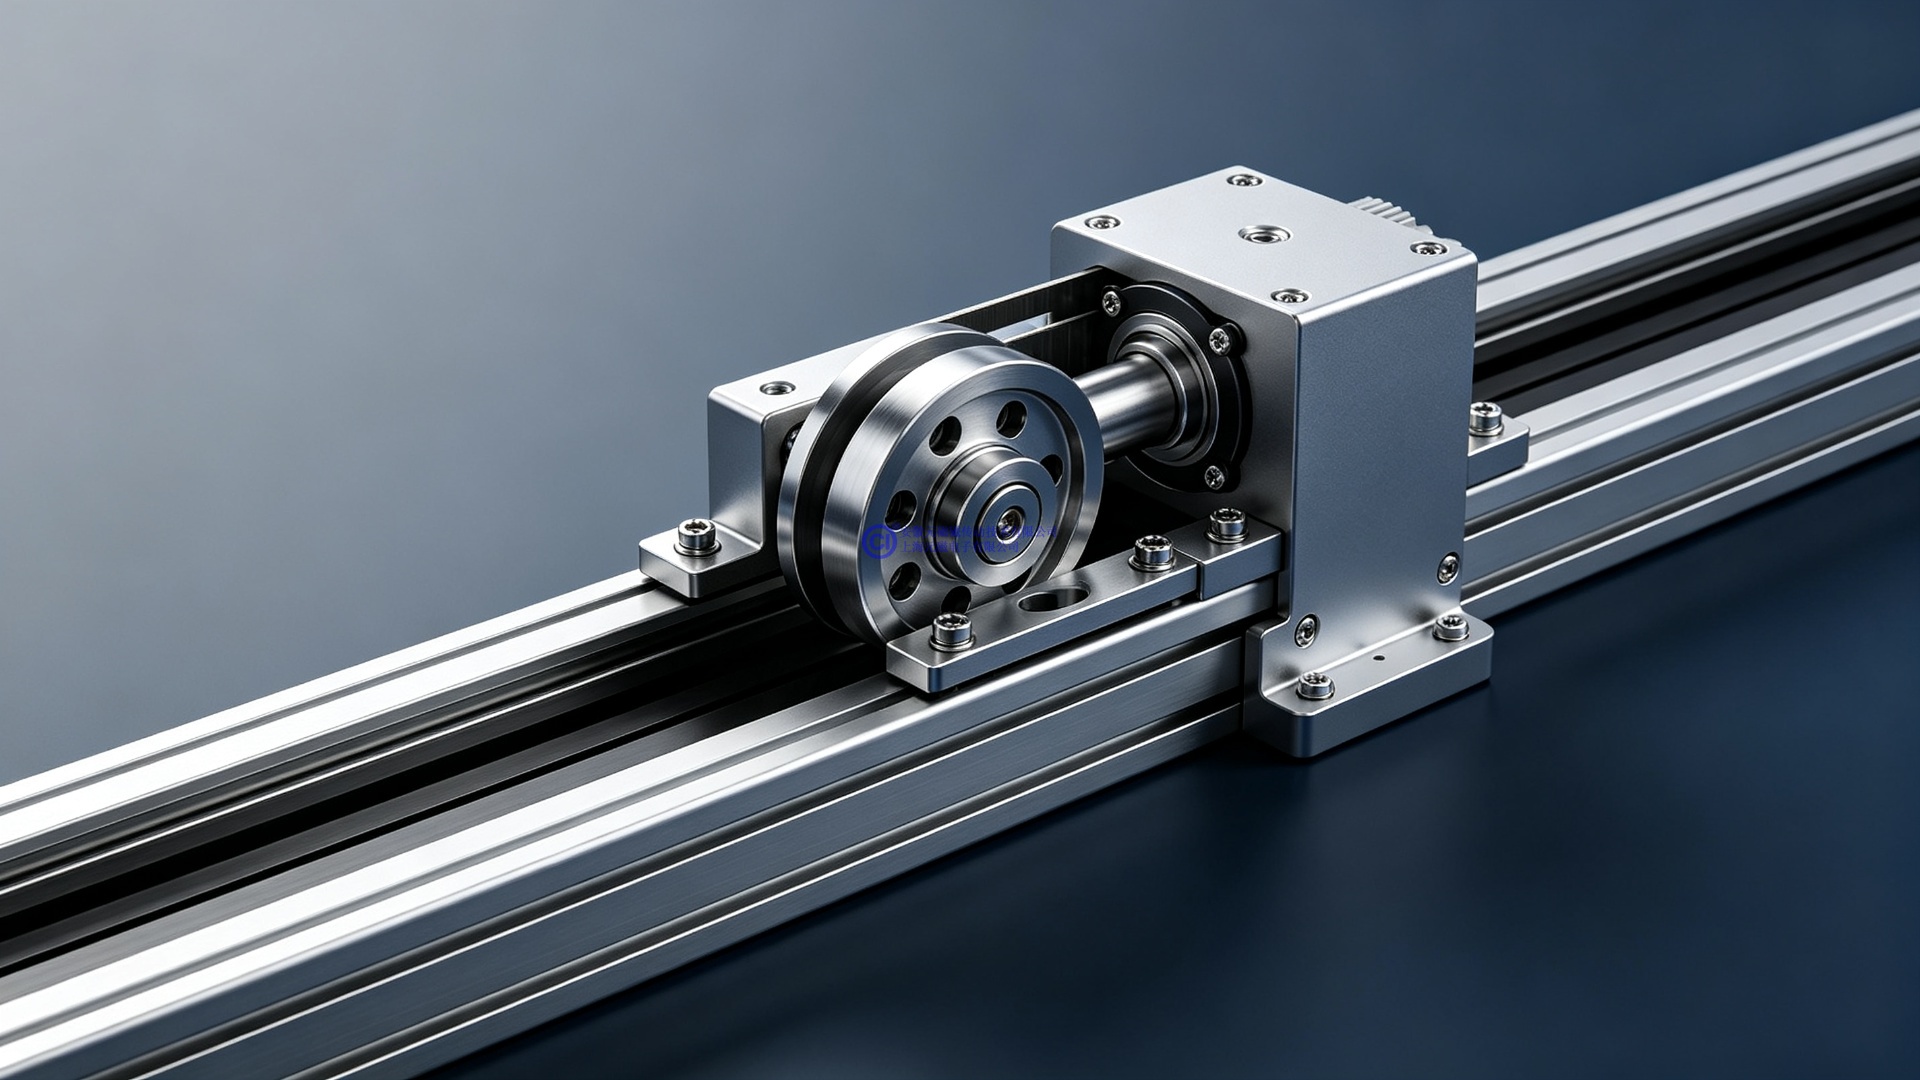
一种是保留直线导轨,把主动轮换成磁力轮,从动轮也换成磁轮,靠磁力跨间隙传动力。另一种是直接用平面磁力传动做无接触驱动平台。我们选了第一种,因为改造成本低,原有导轨不用动,工期只要一周。
具体参数:驱动侧用外径φ60mm的磁力轮,永磁体钕铁硼N42H,耐温120℃。从动轮也是同规格,中间隔2mm不锈钢板做隔离。扭矩传1.2N·m足够,定位精度靠伺服电机闭环保证,磁力轮只负责传力,不打滑。
安装的时候有个细节:磁力轮和导轨的平行度要调在0.02mm以内,不然左右两侧磁力不均,平台跑起来会跑偏。这个花了大半天,塞尺一点点校。
改造前后的数据对比
跑了三个月之后拉了一组数据:
- 定位重复精度:改造前±0.21mm → 改造后±0.04mm
- 月均维护次数:改造前4次 → 改造后0.3次
- 虚焊率:改造前0.8% → 改造后0.3%
- 噪音:改造前78dB → 改造后62dB
最直观的变化是车间干净了。以前皮带磨下来的橡胶粉到处飘,每天下班要吹一遍。现在磁力轮是无接触传动,没有摩擦粉尘,车间5S检查一次过。
踩过的两个坑
第一个坑是温度。夏天车间空调只开工位附近,串焊机旁边温度到38℃,磁轮如果选N42SH就没事,选了普通N42的话,温升叠加环境温,磁体表面到65℃以上,扭矩会掉8%左右。后来全部换成耐温150℃的牌号,问题才压住。
第二个坑是铁屑吸附。磁力轮本身是永磁的,车间里如果有铁屑或者焊丝头掉下来,会被吸到磁轮表面。一开始没注意,有一次一块小焊渣卡在磁轮和隔离板之间,把隔离板磨出一道沟。后来在磁轮上方加了一个吹气嘴,每次停机自动吹3秒,解决了。
最后说两句
光伏串焊机磁力轮这个方向,现在行业里跟进的厂越来越多。原因很实在——降本增效看得见。不是所有工位都适合改,那种扭矩需求特别大、速度超过50m/min的,磁力轮目前还顶不住。但串焊机这种中低速精定位场景,确实是磁力轮的甜区。
如果你们也在评估改造,建议先拿一条试点线跑半年,别一上来全产线上。数据跑顺了再推,心里有底。


您好!请登录
合作网站快捷登录:已有0评论
购物盒子