





随机
-
 磁力泵故障诊断:行业应用案例与未来发展趋势... 2026/09/15
磁力泵故障诊断是现代工业设备维护中的关键环节,尤其是在化工、制药、核电及精密制造领域,其无泄漏特性直接决定了生产安...
-
 磁力泵典型故障分析与维护保养实用手册 2026/09/15
磁力泵故障诊断是工业流体输送领域中最具挑战性的技术课题之一。与传统的机械密封泵不同,磁力泵通过磁传动技术实现了“零泄...
-
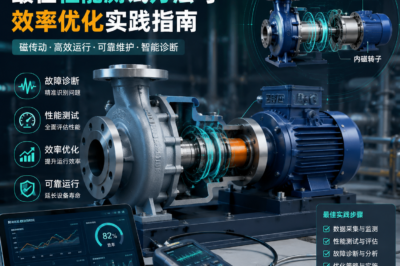 磁力泵故障诊断:最佳性能测试方法与效率优化... 2026/09/14
磁力泵故障诊断:性能测试方法与效率优化实践,是工业流体输送领域一个值得深入探讨的课题。在化工、制药、核电等高危介质...
-
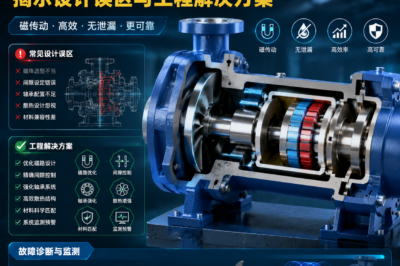 磁力泵故障诊断:揭示设计误区与工程解决方案 2026/09/14
磁力泵作为无泄漏流体输送的核心设备,在化工、制药及核电领域应用广泛。然而,实际工程中因设计阶段埋下的隐患,常导致退...
-
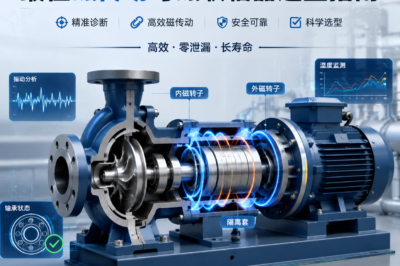 磁力泵故障诊断:最佳磁传动与磁联轴器选型指南 2026/09/14
磁力泵故障诊断这个话题,对于化工、制药、新能源等行业的设备维护人员来说,往往是日常工作中最棘手的挑战之一。与普通机...
球墨铸铁的重要元素-稀土
最先使用铈得到球墨铸铁以来,先后许多人研究了各种元素的球化行为,发现铈是最有效的球化元素,其他元素也均具有程度不等的球化能力。
结合国情,我国对稀土的球化作用进行了大量研制工作,发现稀土元素对常用的球墨铸铁成分(C3.6~3.8wt%,Si2.0~2.5wt%)来说,很难获得同镁球墨铸铁那样完整均匀的球状石墨;而且,当稀土量过高时,还会出现各种变态形的石墨,白口倾向也增大,但是,如果是高碳过共晶成分(C>4.0wt%),稀土残留量为0.12~0.15wt%时,可获得良好的球状石墨。
根据我国铁质差、含硫量高(冲天炉熔炼)和出铁温度低的情况,加入稀土是必要的。球化剂中镁是主导元素,稀土一方面可促进石墨球化;另一方面克服硫以及杂质元素的影响以保证球化也是必须的。
稀土防止干扰元素破坏球化。研究表明,当干扰元素Pb、Bi、Sb、Te、Ti等总量为0.05wt%时,加入0.01wt%(残余量)的稀土,可以完全中和干扰,并可抑制变态石墨的产生。我国绝大部分的生铁中含有钛,有的生铁中含钛高达0.2~0.3wt%,但稀土镁球化剂由于能使铁中的稀土残留量达0.02~0.03wt%,故仍可保证石墨球化良好。如果在球墨铸铁中加入0.02~0.03wt%Bi,则几乎把球状石墨完全破坏;若随后加入0.01~0.05wt%Ce,则又恢复原来的球化状态,这是由于Bi和Ce形成了稳定的化合物。
稀土的形核作用。20世纪60年代以后的研究表明,含铈的孕育剂可使铁液在整个保持期中增加球数,使最终的组织中含有更多的石墨球和更小的白口倾向。经研究还表明,含稀土的孕育剂可改善球墨铸铁的孕育效果并显著提高抗衰退的能力。加入稀土可使石墨球数增多的原因可归结为:稀土可提供更多的晶核,但它与FeSi孕育相比所提供的晶核成分有所不同;稀土可使原来(存在于铁液中的)不活化的晶核得以长大,结果使铁液中总的晶核数量增多。
制造步骤
(一)严格要求化学成分,对原铁液要求的碳硅含量比灰铸铁高,降低球墨铸铁中锰,磷,硫的含量
(二)铁液出炉温度比灰铸铁更高,以补偿球化,孕育处理时铁液温度的损失
(三)进行球化处理,即往铁液中添加球化剂
(四)加入孕育剂进行孕育处理
(五)球墨铸铁流动性较差,收缩较大,因此需要较高的浇注温度及较大的浇注系统尺寸,合理应用冒口,冷铁,采用顺序凝固原则
(六)进行热处理
结合国情,我国对稀土的球化作用进行了大量研制工作,发现稀土元素对常用的球墨铸铁成分(C3.6~3.8wt%,Si2.0~2.5wt%)来说,很难获得同镁球墨铸铁那样完整均匀的球状石墨;而且,当稀土量过高时,还会出现各种变态形的石墨,白口倾向也增大,但是,如果是高碳过共晶成分(C>4.0wt%),稀土残留量为0.12~0.15wt%时,可获得良好的球状石墨。
根据我国铁质差、含硫量高(冲天炉熔炼)和出铁温度低的情况,加入稀土是必要的。球化剂中镁是主导元素,稀土一方面可促进石墨球化;另一方面克服硫以及杂质元素的影响以保证球化也是必须的。
稀土防止干扰元素破坏球化。研究表明,当干扰元素Pb、Bi、Sb、Te、Ti等总量为0.05wt%时,加入0.01wt%(残余量)的稀土,可以完全中和干扰,并可抑制变态石墨的产生。我国绝大部分的生铁中含有钛,有的生铁中含钛高达0.2~0.3wt%,但稀土镁球化剂由于能使铁中的稀土残留量达0.02~0.03wt%,故仍可保证石墨球化良好。如果在球墨铸铁中加入0.02~0.03wt%Bi,则几乎把球状石墨完全破坏;若随后加入0.01~0.05wt%Ce,则又恢复原来的球化状态,这是由于Bi和Ce形成了稳定的化合物。
稀土的形核作用。20世纪60年代以后的研究表明,含铈的孕育剂可使铁液在整个保持期中增加球数,使最终的组织中含有更多的石墨球和更小的白口倾向。经研究还表明,含稀土的孕育剂可改善球墨铸铁的孕育效果并显著提高抗衰退的能力。加入稀土可使石墨球数增多的原因可归结为:稀土可提供更多的晶核,但它与FeSi孕育相比所提供的晶核成分有所不同;稀土可使原来(存在于铁液中的)不活化的晶核得以长大,结果使铁液中总的晶核数量增多。
制造步骤
(一)严格要求化学成分,对原铁液要求的碳硅含量比灰铸铁高,降低球墨铸铁中锰,磷,硫的含量
(二)铁液出炉温度比灰铸铁更高,以补偿球化,孕育处理时铁液温度的损失
(三)进行球化处理,即往铁液中添加球化剂
(四)加入孕育剂进行孕育处理
(五)球墨铸铁流动性较差,收缩较大,因此需要较高的浇注温度及较大的浇注系统尺寸,合理应用冒口,冷铁,采用顺序凝固原则
(六)进行热处理
上一篇: “稀土王国”赣州欲造千亿稀土等产业
相关推荐


您好!请登录
合作网站快捷登录:已有0评论
购物盒子